

Zrozumienie jakBlacha aluminiowa 5052 H32jest produkowany, jest ważny nie tylko dla hutników, - jest dla niego równie ważnyinżynierowie, projektanci i specjaliści ds. zakupówktórzy wymagają stałej jakości, niezawodnej wydajności i niezawodnych dostaw do zastosowań krytycznych.
W tym przewodniku omówiono całą drogę produkcyjną, od surowego aluminium po gotową blachę, przedstawiającprecyzja, wiedza specjalistyczna i kontrola jakościktóre definiująBlacha aluminiowa GNEE 5052 H32i wyjaśnienie, dlaczego opanowanie tego procesu jest kluczem do sukcesu Twojego projektu.
1. Wprowadzenie: Dlaczego warto skupić się na procesie produkcyjnym 5052 H32?
TheStop aluminium 5052WH32 temperto jeden z najbardziej wszechstronnych i powszechnie stosowanych stopów, które nie podlegają-obróbce cieplnej-. Oferuje doskonałą odporność na korozję (szczególnie w środowiskach morskich), dobrą spawalność, doskonałą odkształcalność i umiarkowaną wytrzymałość -, idealną do komponentów morskich, zbiorników paliwa, obudów elektronicznych i paneli architektonicznych.
Jednakże,nie wszystkie arkusze 5052 H32 są równe. Proces produkcyjny bezpośrednio determinuje konsystencję i właściwości mechaniczne materiału. Zrozumienie tego pomoże Ci:
Uznaj znaczeniepunkty kontrolne kontroli jakości.
Wybieraćwiarygodni dostawcyz udowodnioną biegłością w procesie.
Być optymistąprojektyz realistycznymi oczekiwaniami dotyczącymi wydajności.
Rozpoznać chorobęróżnice materiałowew oparciu o pochodzenie produkcji.
Na GNEEkażdy etap tego procesu jest starannie zarządzany, aby zapewnić stabilną,-wysokiej jakości blachę aluminiową 5052 H32.
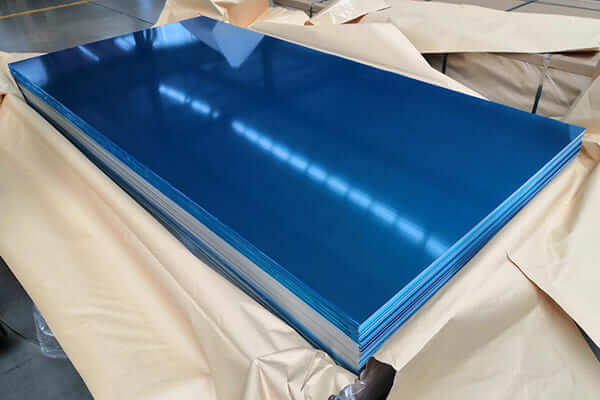
2. Surowiec: począwszy od aluminium-o wysokiej czystości
Proces rozpoczyna się odwlewki z pierwotnego aluminium o wysokiej-czystościpowstający w procesie redukcji elektrolitycznej. Elementy stopowe, takie jakmagnez (Mg)Ichrom (Cr)są następnie precyzyjnie dodawane, aby stworzyć kompozycję 5052.
Typowy skład chemiczny (ASTM B209 / EN 485):
| Element | Treść (%) |
|---|---|
| Krzem (Si) | maks. 0,25 |
| Żelazo (Fe) | maks. 0,40 |
| Miedź (Cu) | 0,10 maks |
| Mangan (Mn) | 0,10 maks |
| Magnez (Mg) | 2.2 – 2.8 |
| Chrom (Cr) | 0.15 – 0.35 |
| Cynk (Zn) | 0,10 maks |
| Inni (każdy) | 0,05 maks |
| Inne (łącznie) | maks. 0,15 |
| Aluminium (Al) | Balansować |
Ścisła kontrola tych pierwiastków zapewnia odporność na korozję, wytrzymałość i hartowanie-, jakich oczekuje się od 5052 H32.
3. Odlewanie: przekształcanie stopionego metalu w stałe płyty
Po stopowaniu roztopione aluminium jest odlewane w postaci płytCasting Direct Chill (DC)., standardowa metoda w przypadku płaskich-produktów walcowanych z aluminium.
Topienie i analiza:Stop jest testowany w celu sprawdzenia składu chemicznego.
Odgazowanie i topienie:Usuwa zanieczyszczenia i wodór, zapobiegając porowatości.
Obsada DC:Roztopione aluminium przepływa do formy-chłodzonej wodą. W miarę krzepnięcia podstawa stopniowo się obniża, tworząc gęste, drobnoziarniste-płyty, idealne do walcowania.
Ten proces odlewania pozwala uzyskać jednolite wlewki z minimalnymi defektami, co stanowi podstawę wysokiej-jakości arkuszy GNEE.
4. Walcowanie na gorąco: zmniejszenie grubości i udoskonalenie struktury
Przed walcowaniem płyty sąwstępnie podgrzany (450–550 stopni)w celu ujednolicenia mikrostruktury, równomiernego rozpuszczenia pierwiastków stopowych i zmniejszenia segregacji wewnętrznej.
Następnie przez wiele przejśćwalcarki gorące, płyty są stopniowo rozcieńczane:
Walcowanie po awarii:Znaczna redukcja grubości na młynach nawrotnych.
Walcowanie wykończeniowe:Ostateczna redukcja na młynach tandemowych w celu osiągnięcia docelowej grubości.
Kontrola temperatury podczas walcowania zapewnia ciągliwość i optymalizuje końcową strukturę ziaren, poprawiając zarówno wytrzymałość, jak i jakość powierzchni.
5. Walcowanie na zimno: osiąganie końcowej grubości i wykończenia powierzchni
Po walcowaniu na gorąco zwoje są schładzane i przepuszczanewalcownie na zimnoDo:
Osiągnij precyzyjną grubość końcową.
Zwiększ jasność i gładkość powierzchni.
Wzmocnij materiałutwardzanie odkształceniowe.
Walcowanie na zimno poprawia również kontrolę wymiarową i przygotowuje blachę do odpuszczania do pożądanego stanu H32.
6. Wyżarzanie i odpuszczanie: osiągnięcie stanu H32
TheH32 temperoznacza, że arkusz jestodkształcenie-utwardzone i ustabilizowanedo ćwierć-twardości - zapewniającej równowagę pomiędzy wytrzymałością a odkształcalnością.
Utwardzanie przez odkształcenie:Walcowanie na zimno zwiększa wytrzymałość powyżej docelowego poziomu H32.
Wyżarzanie stabilizacyjne:Obróbka cieplna w niskiej-temperaturze łagodzi naprężenia i nieznacznie przywraca plastyczność, stabilizując właściwości mechaniczne.
Typowe właściwości mechaniczne (ASTM B209):
| Nieruchomość | Typowa wartość (0,063–0,124 cala) |
|---|---|
| Najwyższa wytrzymałość na rozciąganie | 215–260 MPa (31–38 ksi) |
| Siła plonu | Większe lub równe 160 MPa (23 ksi) |
| Wydłużenie (w 2") | 7–12% |
To staranne połączenie pracy na zimno i stabilizacji termicznej zapewnia 5052 H32 niezawodną równowagę wytrzymałości, odporności na korozję i odkształcalności.
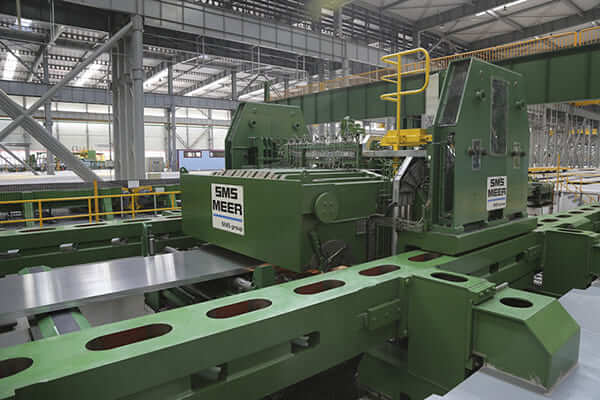
Proces produkcji blachy aluminiowej 5052 H32
7. Operacje wykończeniowe: zapewnienie precyzji i wyglądu
Gdy arkusz osiągnie swój ostateczny stan, stosuje się kilka procesów wykończeniowych:
Poziomowanie / Rozciąganie:Zapewnia płaskość i usuwa naprężenia wewnętrzne.
Cięcie wzdłużne / cięcie:Konwertuje cewki na wymagane szerokości lub długości.
Wykończenie powierzchni:Opcje obejmują wykończenie frezowane, szczotkowane, polerowane, anodowane lub powlekane.
Ochrona:Dla bezpieczeństwa transportu dodaje się powłokę olejową lub papier przekładkowy.
GNEErównież oferujeCewki 5052 H32 powlekane-kolorowo i anodowanedla zwiększenia estetyki i ochrony przed korozją.
8. Kontrola jakości: Dążenie GNEE do doskonałości
Od topienia po kontrolę końcową, GNEE wdraża rygorystyczne kontrole jakości:
Analiza chemiczna:Potwierdza skład stopu na etapie topienia.
Badanie mikrostruktury:Weryfikuje jednorodność ziarna i wykrywa wtrącenia.
Testy mechaniczne:Próby rozciągania, plastyczności, wydłużenia i twardości.
Testy odkształcalności:Ocena jakości gięcia i powierzchni.
Weryfikacja wymiarowa:Zapewnia dokładność tolerancji grubości, szerokości i płaskości.
Zgodność zASTM, EN i ISO 9001standardy zapewniają, że każda blacha aluminiowa 5052 H32 spełnia lub przekracza światowe standardy jakości.
9. Dlaczego proces ma znaczenie
Dogłębne zrozumienie produkcji pozwala kupującym i inżynierom:
Określ z precyzją- zidentyfikuj niezawodnych dostawców, takich jak GNEE.
Przewiduj wydajność- połącz etapy procesu z zachowaniem materiału.
Jakość wartości- doceniają kontrolę procesu wykraczającą poza specyfikacje chemiczne.
Efektywnie współpracuj- dostosuj oczekiwania techniczne do możliwości produkcyjnych.
10. Współpracuj z GNEE - Twoim zaufanym dostawcą aluminium 5052 H32
Produkcjawysokowydajna-blacha aluminiowa 5052 H32wymaga zaawansowanego sprzętu, wiedzy technicznej i ścisłego zarządzania procesami.
GNEE, jako liderChiński dostawca aluminium, oferuje:
Stała jakość produktów poparta zaawansowanymi liniami produkcyjnymi.
Kompleksowe badania i certyfikacja.
Rozwiązania dostosowane do zastosowań morskich, budowlanych i przemysłowych.
Jeśli Twój projekt wymaga precyzji, niezawodności i stałej wydajności, nawiąż współpracę zGNEE- gdzie każdy arkusz aluminium 5052 H32 odzwierciedla doskonałość w inżynierii i produkcji.